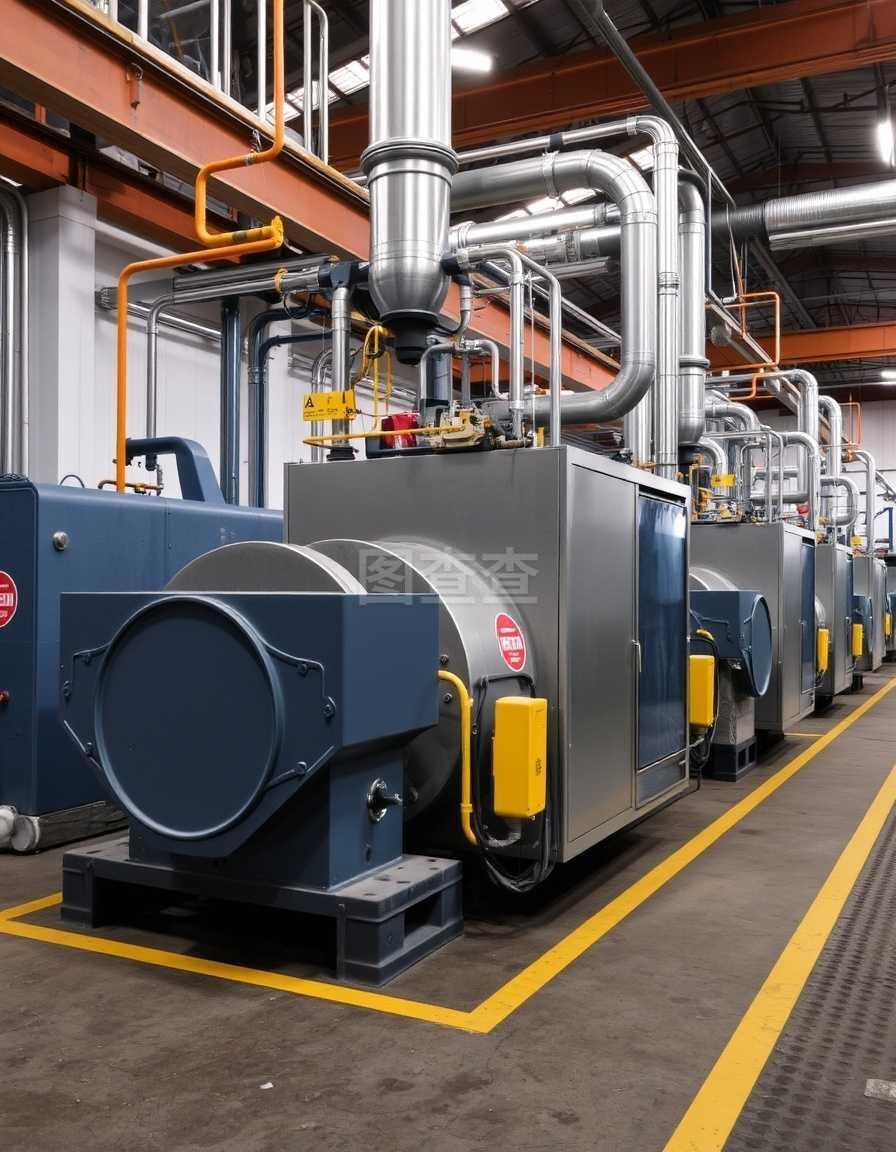
在设备密集型行业里,真正的难题往往不是买不到好机器,而是机器背后的信息散落在各处:采购合同在行政的文件夹里,点检记录在班组的纸质本上,维修工单在老师傅的微信里,备件库存又躺在另一套系统中。设备照常轰鸣,数据却互不相认。善思信息(sdkpcloud.com)所做的事情,正是把这条被切断的信息链重新接起来——围绕设备、机械、系统、材料、工具、仪器、装置、配件、零部件,把从选型、安装、运行、检测到维修、更换的全过程,收拢到一套可查、可算、可追溯的数字化框架中。
一、为什么设备越多,管理反而越"看不见"
很多生产企业的数字化起点并不低:财务有系统,销售有系统,仓库有系统。但落到车间层面,情况往往相反。一台关键设备的运行状态,取决于操作工的经验判断;一次故障的根因,取决于维修班长的记忆;一批备件的采购周期,取决于采购员的个人关系。这种"人走信息走"的模式,在设备数量少、产线单一的时候还能撑住,一旦扩展为多厂区、多产线、多型号的成套装置群,管理半径就会迅速超出经验所能覆盖的范围。
更深一层的原因在于,工业现场的词汇本身就是碎片化的。同一台装置,工艺部门叫它"反应釜",设备部门编的是"R-203",采购台账上写的又是供应商的型号编码;同一个零部件,图纸、库存、报修单上可能有三套叫法。名称不统一,数据就无法归集,任何分析都无从谈起。善思信息在服务制造业客户时的第一件事,往往就是做这类"对齐"工作:不是先上大系统,而是先把设备、材料、配件、工具的称谓与编码梳理成一套共用语言。
二、从设备到服务:一条完整的行业链条
梳理工业企业的实际业务,会得到一条相当清晰的主线:设备与机械构成生产主体,材料与原料被加工成半成品与成品,工具、仪器、装置、配件、零部件支撑设备运转,成套设备与生产线完成系统集成,检测与技术保障质量,安装、维修与服务维持生命周期。善思信息的价值,就体现在沿着这条主线建立可流转的数据节点。
- 设备与机械:建立台账,记录型号、参数、供应商、投用日期、质保期限、所在位置与责任人。
- 材料与原料:关联工艺配方与消耗定额,让设备产能与物料投入能够对照分析。
- 工具与仪器:管理校准周期、精度等级与使用权限,避免超期仪器影响检测结果。
- 装置与成套系统:以系统为单位组织子系统与单体设备,还原真实的层级关系。
- 配件与零部件:建立备件目录,标注通用件与专用件、原厂件与替代件,明确最小安全库存。
- 生产线与加工:按产线组织工序,记录节拍、良率、停机时间等运行指标。
- 检测与技术:沉淀检测数据与工艺参数,为质量追溯与工艺优化提供依据。
- 安装、维修与服务:把工单、验收单、服务记录挂接到设备档案下,形成完整的生命周期轨迹。
这组关键词看起来只是行业术语,实际上每一个词都对应着一类高频管理动作。术语体系清晰了,系统建设才有落点。
三、善思信息的四个着力点
1. 设备台账:给每台装置一个稳定的身份
台账听起来是最基础的工作,却也是最容易被做"薄"的环节。一份合格的设备档案不只是名称和型号,还应包含技术参数、图纸资料、随机文件、验收记录、责任人变更历史以及历次大修情况。善思信息倾向于用二维码或 RFID 标签把物理设备与电子档案绑定,现场人员扫码即可查看参数、提交报修、调阅历史工单,避免"档案在办公室、问题在车间"的割裂。
2. 点检巡检与状态监测:把维修从事后变事前
维修分两类:一类是坏了再修,一类是在坏之前修。前者成本高、停机不可控,后者依赖持续的观察与数据积累。实际落地时,不必一上来就铺设大量传感器,可以先从关键设备、关键部位做起,把日常点检的振动、温度、压力、电流等读数结构化录入,再叠加仪器仪表的在线监测数据。当趋势曲线出现异常偏移时,系统提前给出提示,维修班组便能从"救火队"转为计划性的检修安排。
3. 备件与零部件:库存积压与缺件停机的平衡
备件管理是一道典型的矛盾题。库存高了占用资金,还面临材料老化、技术淘汰的风险;库存低了,一个不起眼的密封件就可能让整条生产线停摆。解决思路是把备件消耗数据与设备故障记录关联起来:哪些配件更换频繁、哪些设备对特定零部件高度依赖、哪些通用件可以跨产线共享。有了这些依据,安全库存就不再是拍脑袋定下的数字,而是有数据支撑的区间。善思信息在系统中同时保留采购周期、供应商信息与到货记录,便于在紧急情况下快速定位替代来源。
4. 安装调试与验收协同:项目期的信息同样不能丢
成套设备与生产线在安装、调试阶段产生的信息量极大:开箱验收单、安装记录、调试参数、整改通知、培训记录、竣工资料。这些内容若在项目结束后散落各处,后续维修时就会付出成倍的检索成本。把项目期的文档与设备档案打通,让验收数据直接成为日后运行与维修的基线值,是善思信息在实施中特别强调的一环。
四、落地建议:先小后大,先通后全
信息化建设最容易踩的坑,是追求一次性覆盖所有模块,结果上线周期拉长、现场抵触上升。更稳妥的路径通常是:
- 第一步,摸清家底。完成设备、装置、工具、仪器的盘点与编码,形成统一台账。
- 第二步,跑通一个高频场景。多数企业适合从报修工单或点检巡检切入,因为使用频率高、见效快,现场人员容易建立信心。
- 第三步,接入数据。在工单流程稳定后,再引入状态监测、检测数据、能耗数据,让分析有据可依。
- 第四步,向外延伸。把备件采购、供应商协同、服务商管理纳入同一体系,减少手工传递与重复录入。
每一步都不追求大而全,只要求当步的数据真正被用起来。数据被用起来的标志很简单:班组长会主动打开系统看昨天的停机记录,采购员会依据系统提示补货,工程师会调出历史工单来对比故障模式。
五、常见问题
老设备没有数据接口,还能纳入管理吗?
完全可以。数字化管理不等于所有设备都必须联网。对于没有通讯接口的老旧机械,可以依靠人工点检录入、停机原因登记、维修记录归档等方式建立数据基础。信息完整度可以逐步提高,关键是先让流程跑起来。
车间年龄结构偏大,员工愿意用系统吗?
这取决于交互设计。扫码直达、大按钮、少填项、支持语音或拍照上传,往往比培训十场更有效。把系统的填写量压到最低,把便利还给一线,推广阻力会明显下降。
系统之间如何避免重复录入?
核心是统一主数据。设备编码、物料编码、供应商编码一旦统一,各系统之间就能通过接口交换数据。前期的编码梳理工作虽然枯燥,却决定了后期集成的难易程度。
六、结语
工业企业的竞争力,很大程度上取决于设备与产线的稳定输出能力;而稳定输出,离不开对设备状态、维修记录、备件供应、检测数据的持续掌握。善思信息所做的,是把这些看似琐碎的环节编织成一张连贯的信息网络,让设备有档案、让维修有依据、让备件有分寸、让服务有记录。当数据能够在设备、系统与服务之间顺畅流动,管理就从依赖个人经验,转向依靠可复用的组织能力。这也是善思信息(sdkpcloud.com)持续深耕的方向。